
 取消
基础软件
应用软件
边缘网关

通用物联网关
智能互联,赋能数字化转型

4G通用物联网关
智能互联,赋能数字化转型

CNC数采网关
智能互联,赋能数字化转型

PLC数采网关
智能互联,赋能数字化转型

注塑机数采网关
智能互联,赋能数字化转型

屏幕抓取数采网关
智能互联,赋能数字化转型

I/O数采网关
智能互联,赋能数字化转型
云仪表

小地磅仪表KR1043
智能互联,精准可靠的新一代称重系统

小地磅仪表KR2043
智能互联,精准可靠的新一代称重系统

工控地磅仪表KR3070
智能互联,精准可靠的新一代称重系统

料罐控制仪表
智能互联,精准可靠的新一代称重系统

料罐控制箱
智能互联,精准可靠的新一代称重系统

贴片料塔监控仪表
智能互联,赋能数字化转型

料塔称重云仪表
可实现料塔存量远程精准监控及安全预警
监测站

小型漂浮监测站
水域智慧哨兵,无声守护,数据先行

一杆式多功能监测站
立杆见效,数据尽在掌握

户外小型监测站
自然中的会呼吸节点,互联万物,洞恶细微

大型漂浮监测站
一座浮岛,一个综合节点,一览水域全局
分析仪


多物理量传感器
水质传感器
惯性传感器
震动传感器
称重设备
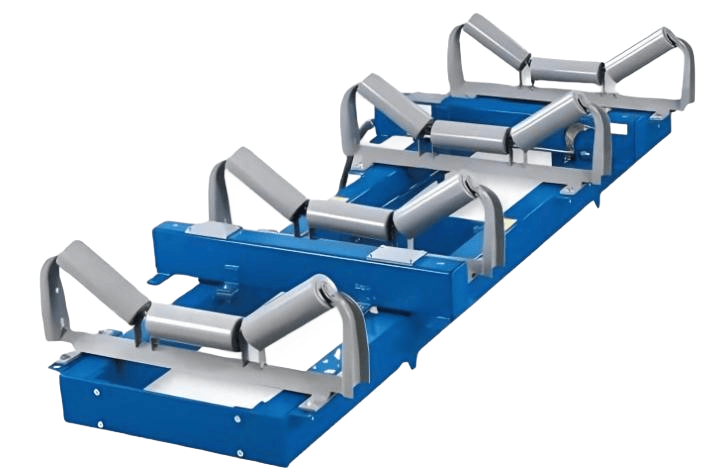
LCS系列电子皮带秤
安装在皮带输送机上,连续采集载荷与速度信号,计算...
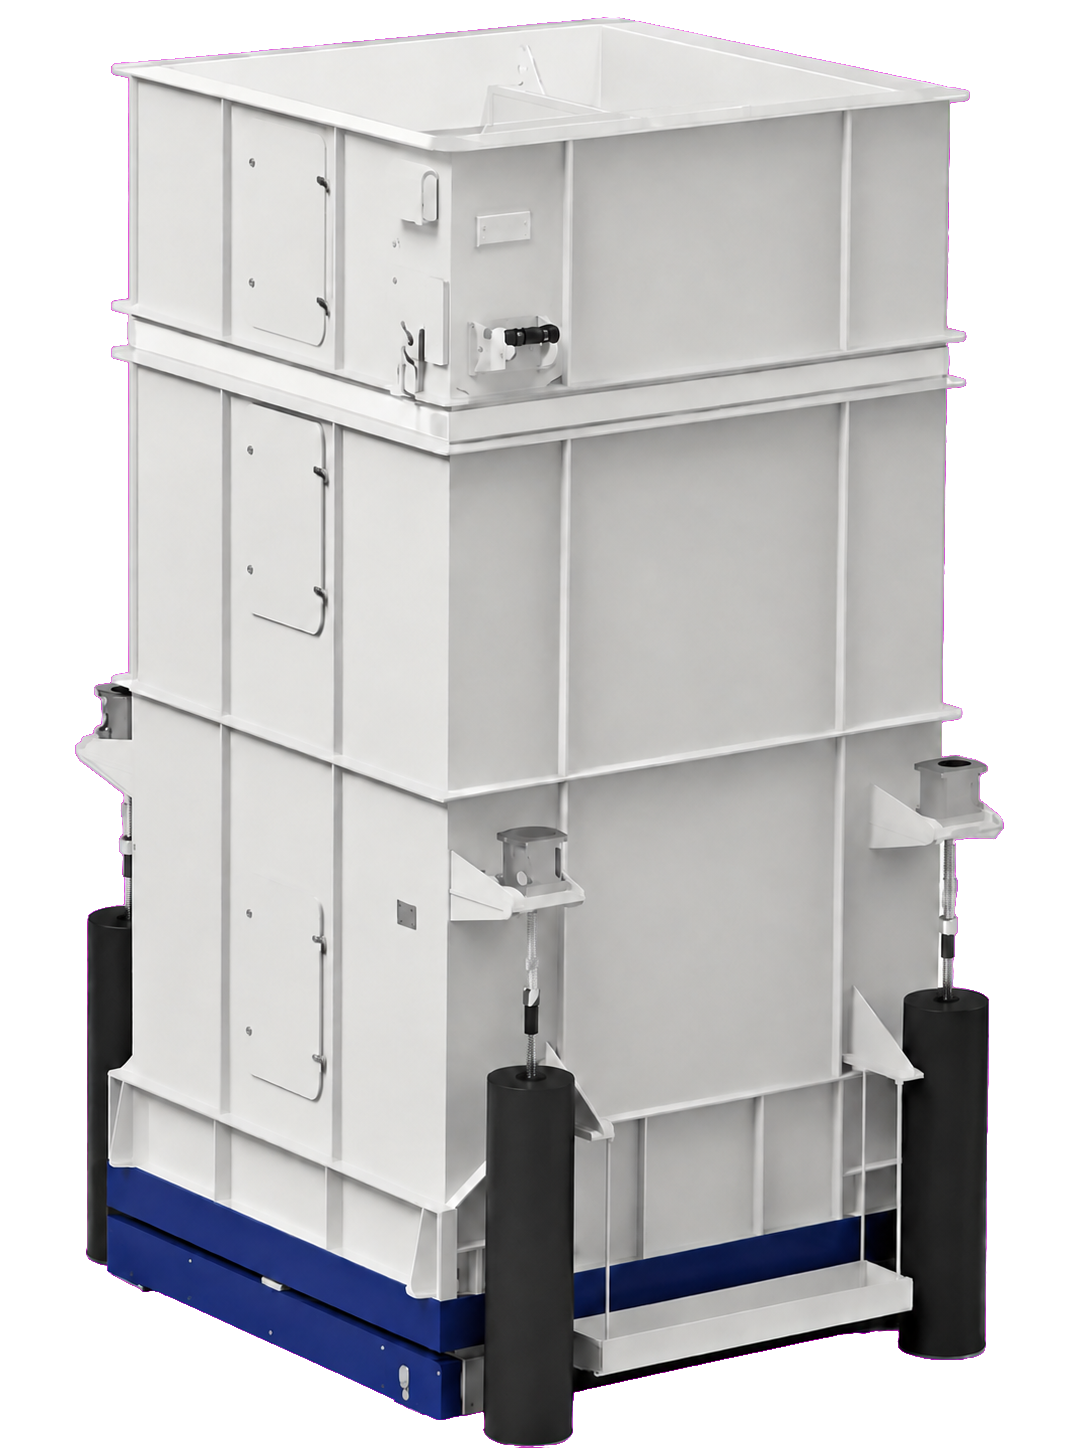
HCS系列散料秤
采用分批静态称重并累计结果,用于港口、粮库和工业...
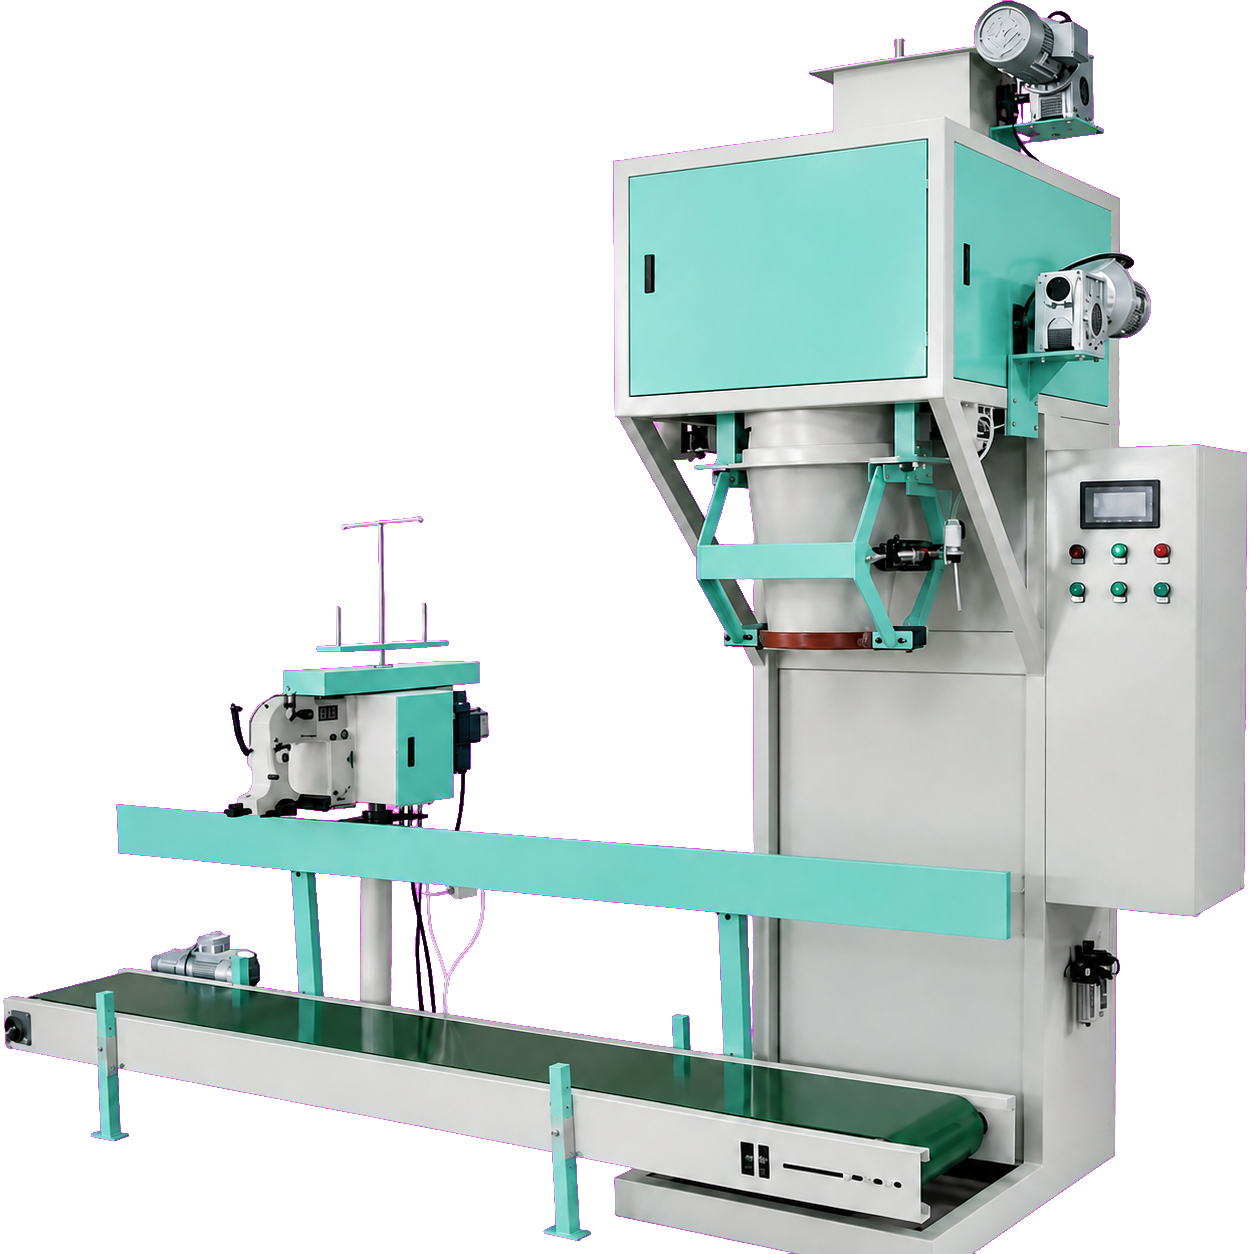
HDS系列定量包装秤
用于10~50kg粉体和颗粒物料定量包装,完成粗...
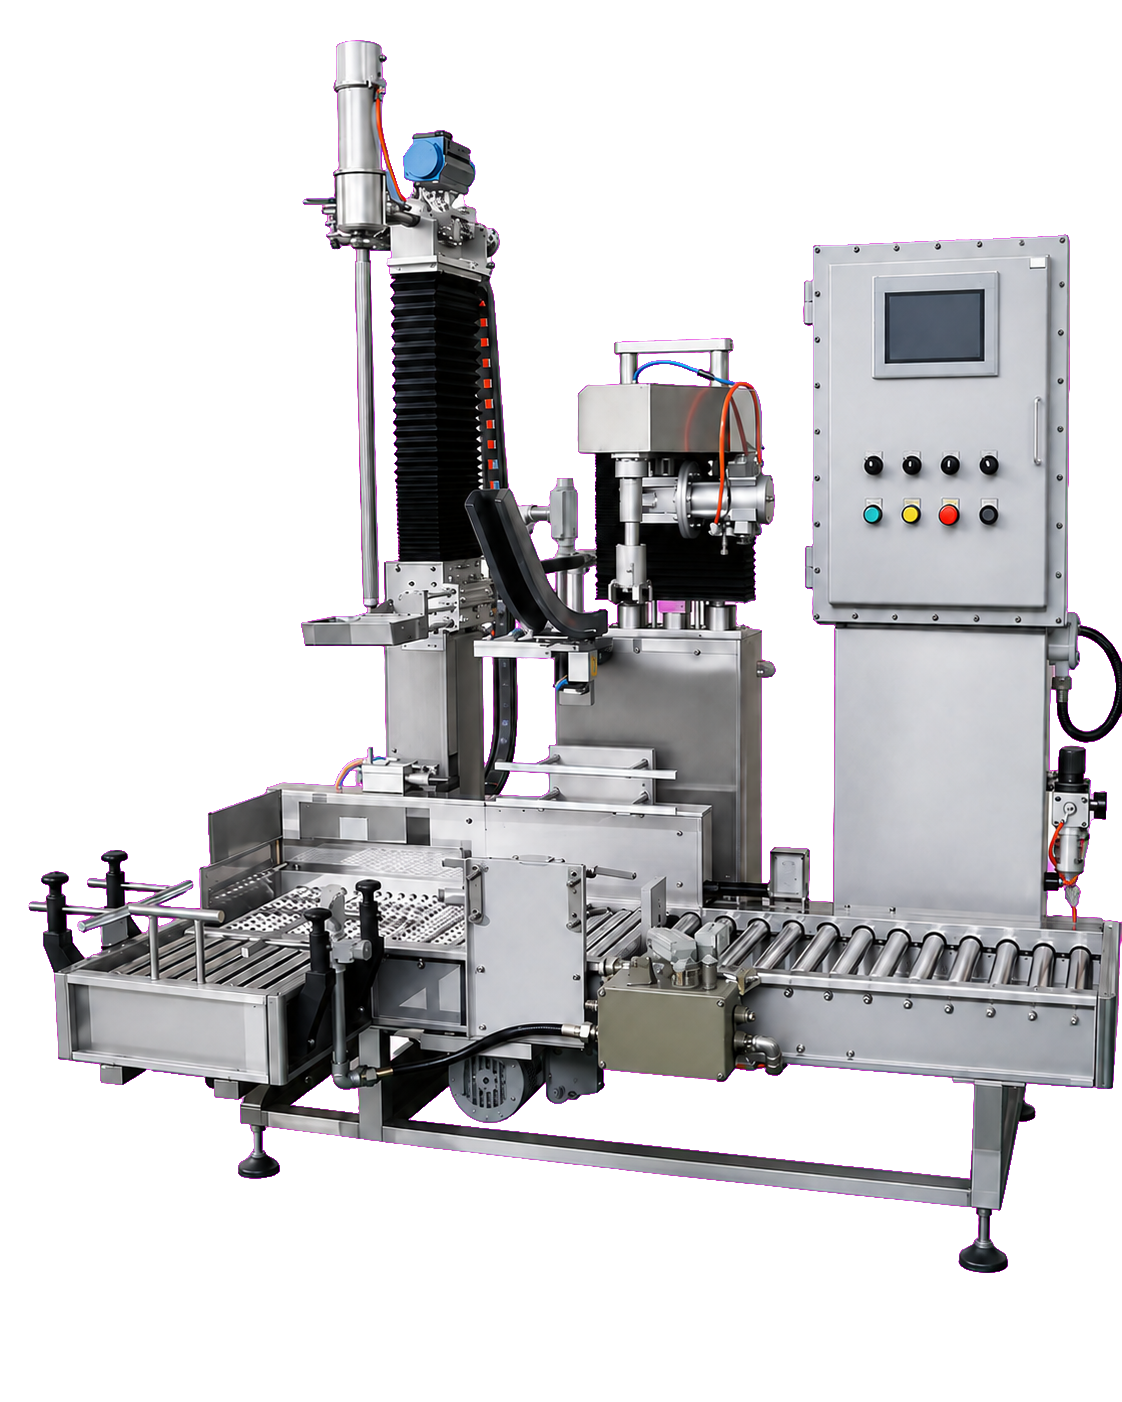
HGW系列定量灌装秤
基于称重传感器与PLC控制完成去皮、快慢灌装和定...
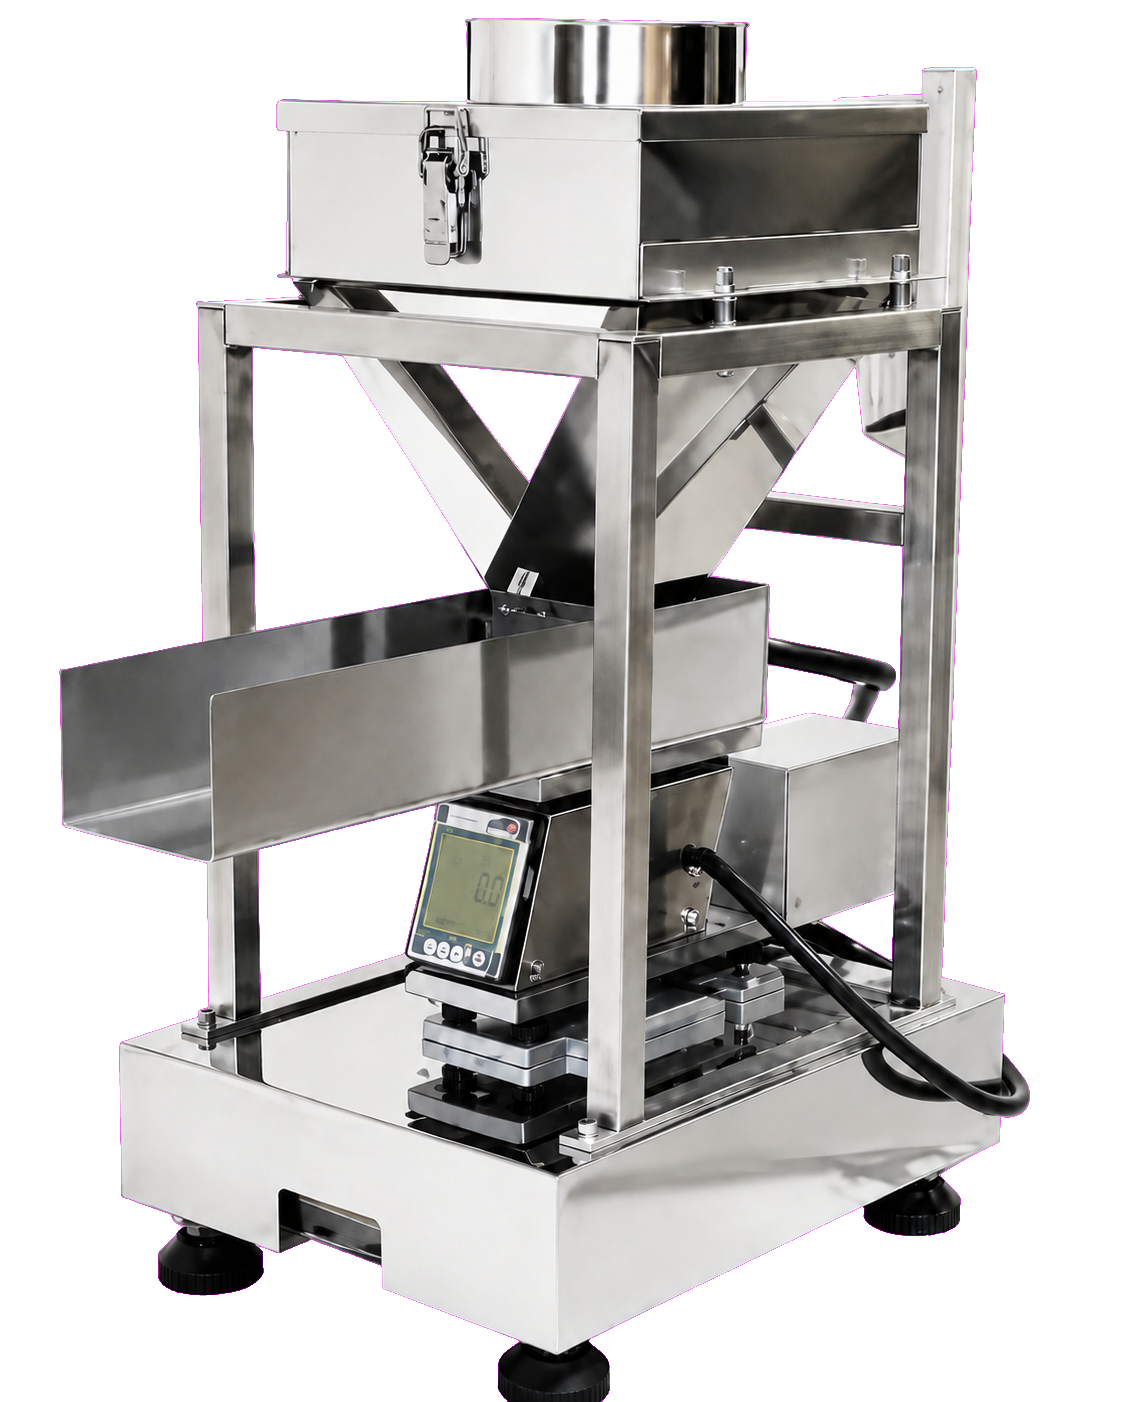
HWS系列失重式喂料秤
通过连续监测料斗重量变化并调节给料速度,实现间断...
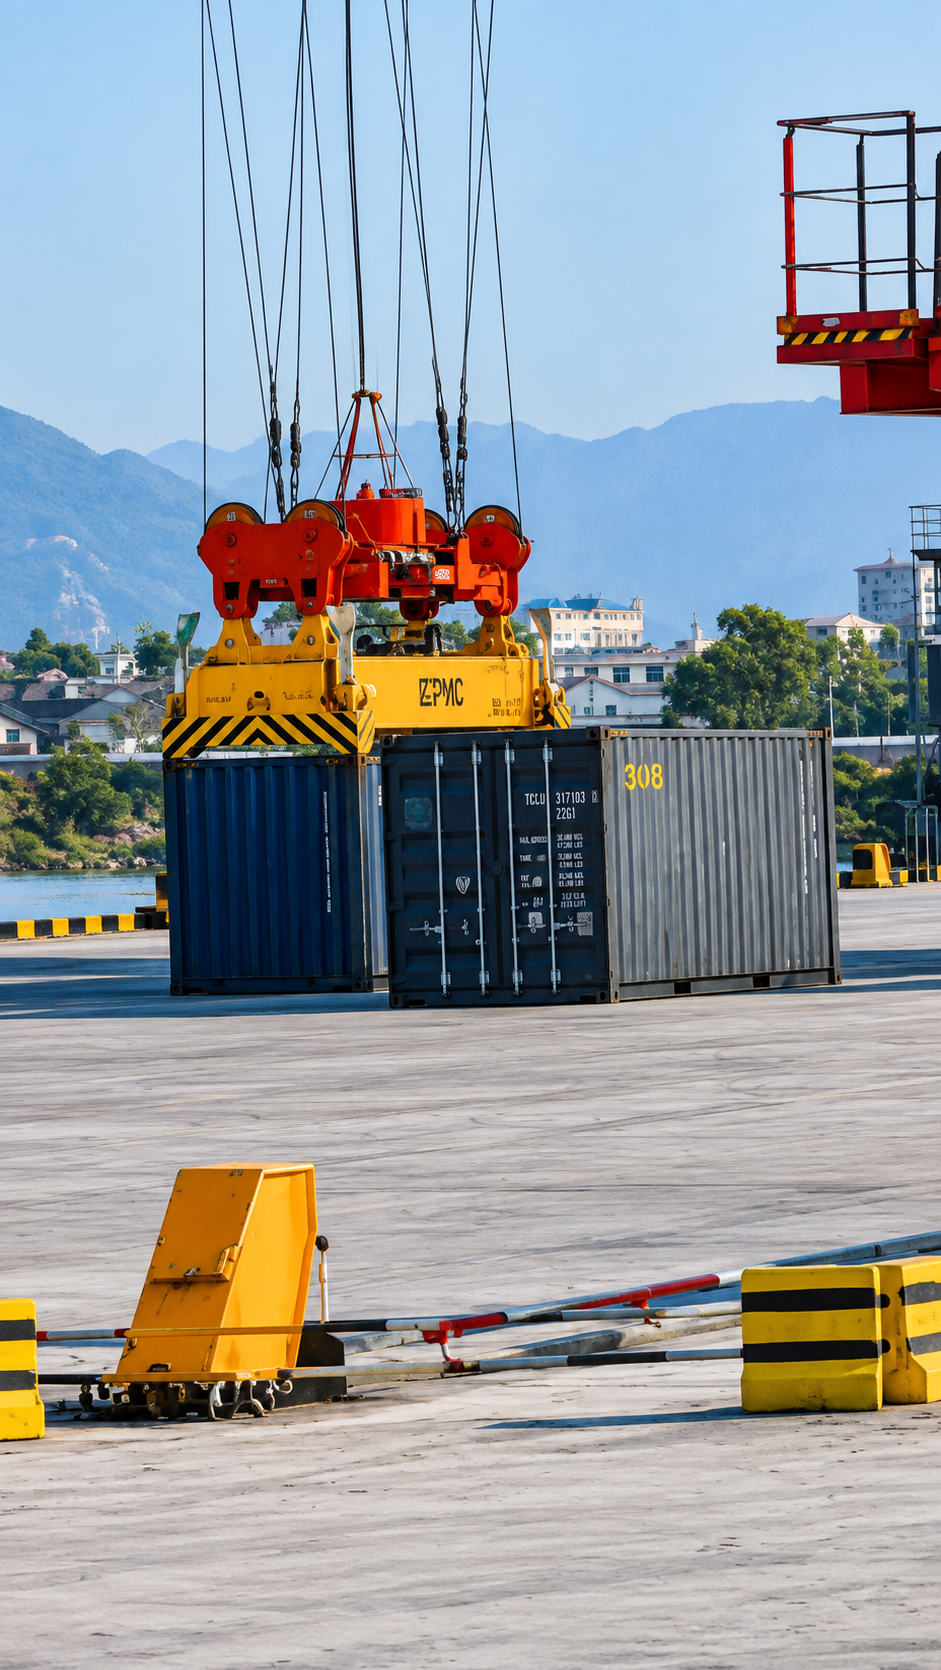
HJD-4J多通道偏载称重检测系统
通过四路称重点采集集装箱角点载荷,计算总重及纵向...
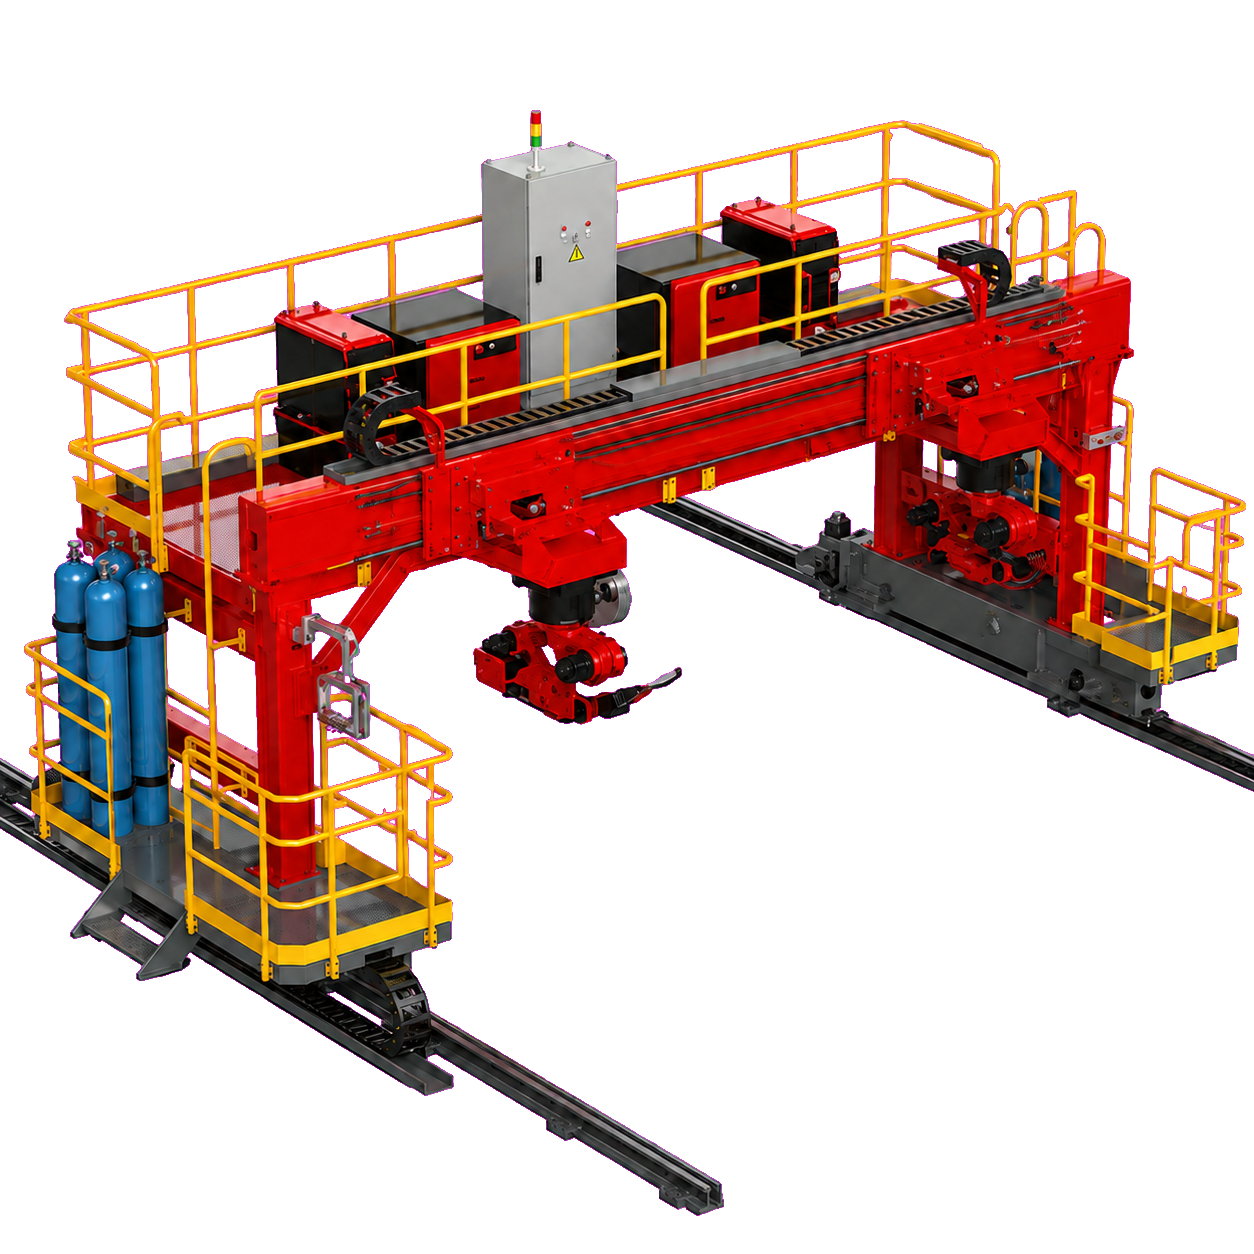
钢结构双机器人龙门焊接工作站
面向秤台、钢梁等大型长构件,以移动龙门搭载双焊接...
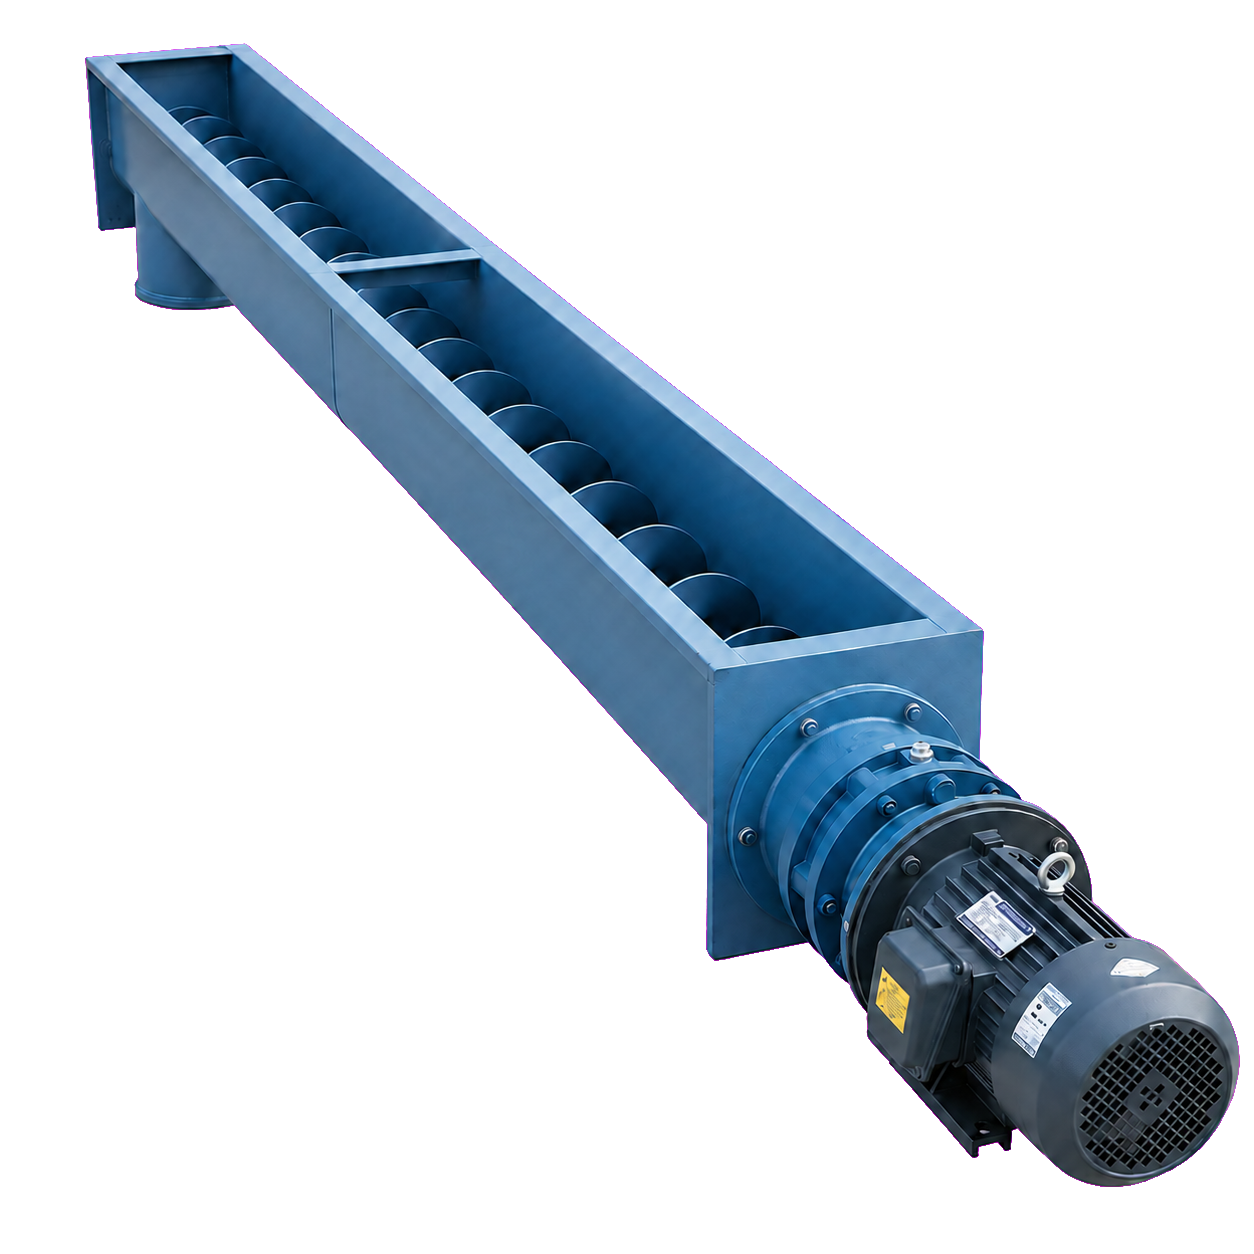
HJX系列U型螺旋输送机
利用螺旋叶片推动粉体、颗粒和细小碎料连续输送,U...
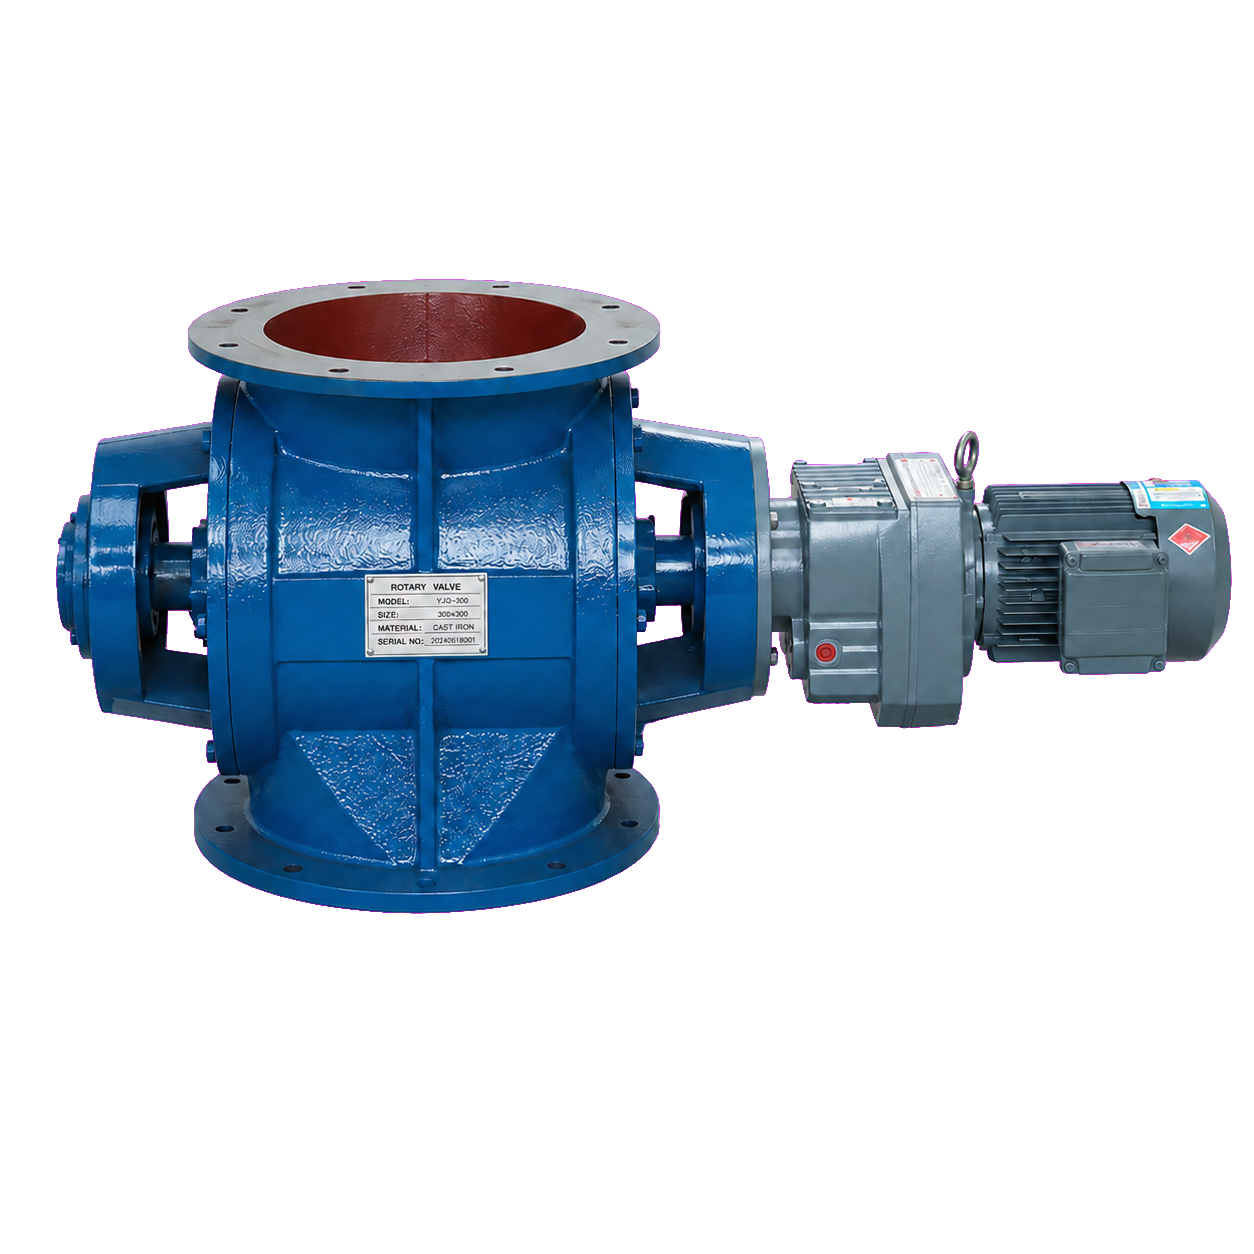
YJD系列星型卸料阀
用于粉体、颗粒及小块物料连续卸料与锁气,适配除尘...
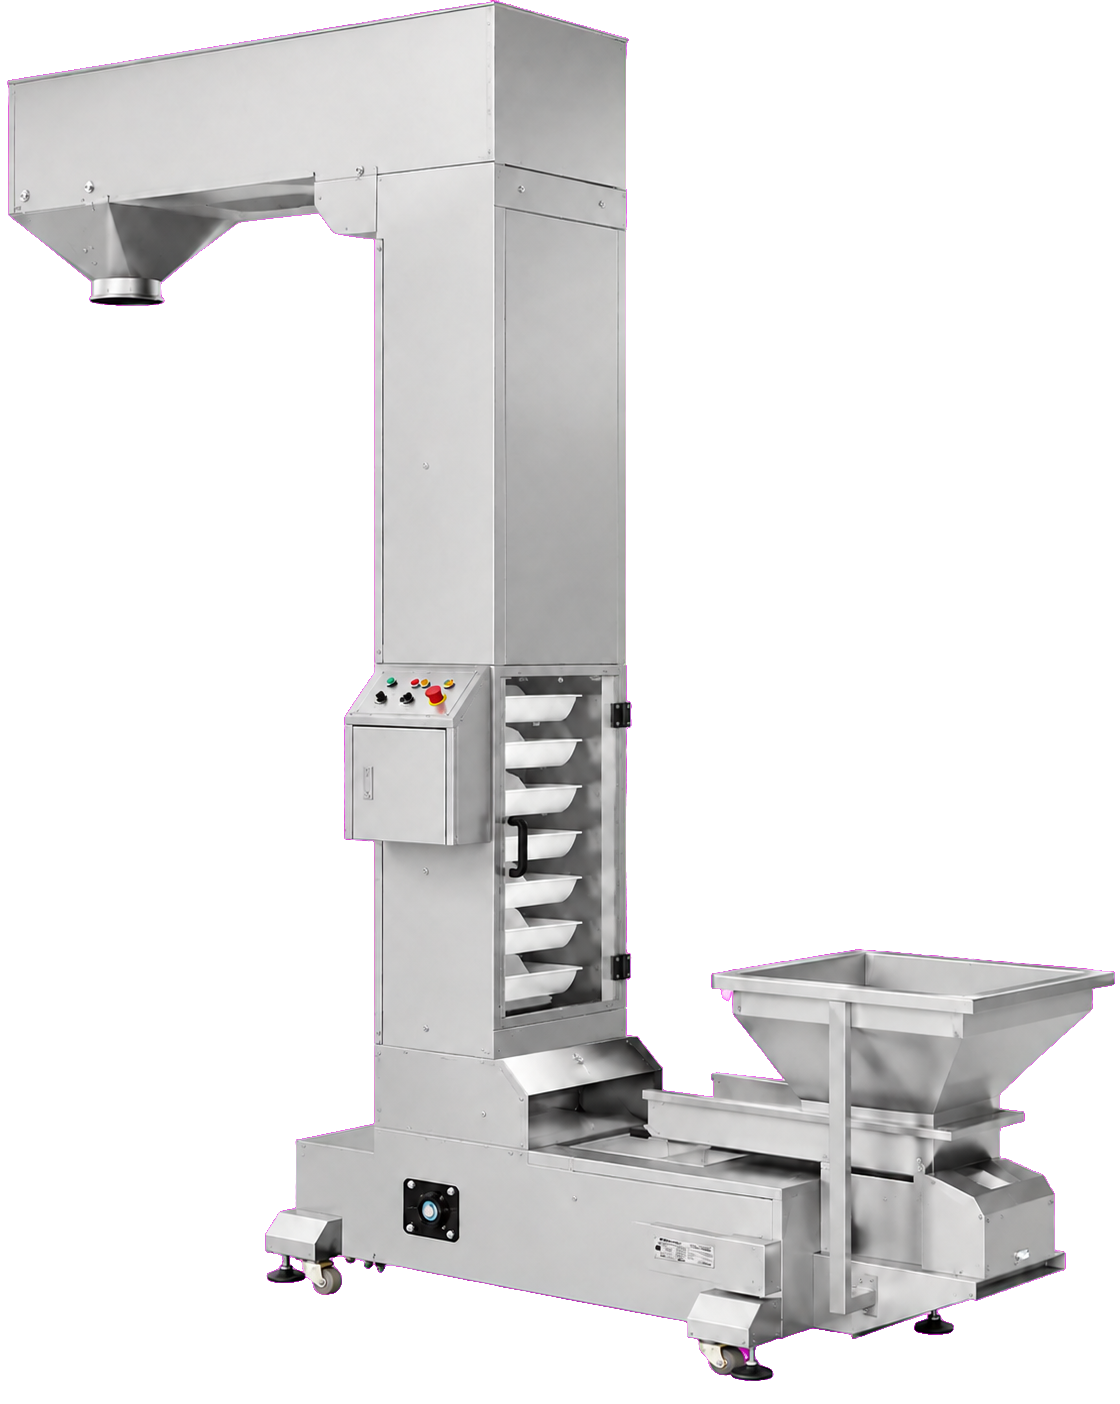
ZKJ系列斗式提升供料机
采用连续料斗将颗粒或粉体由低位提升至高位,提供Z...
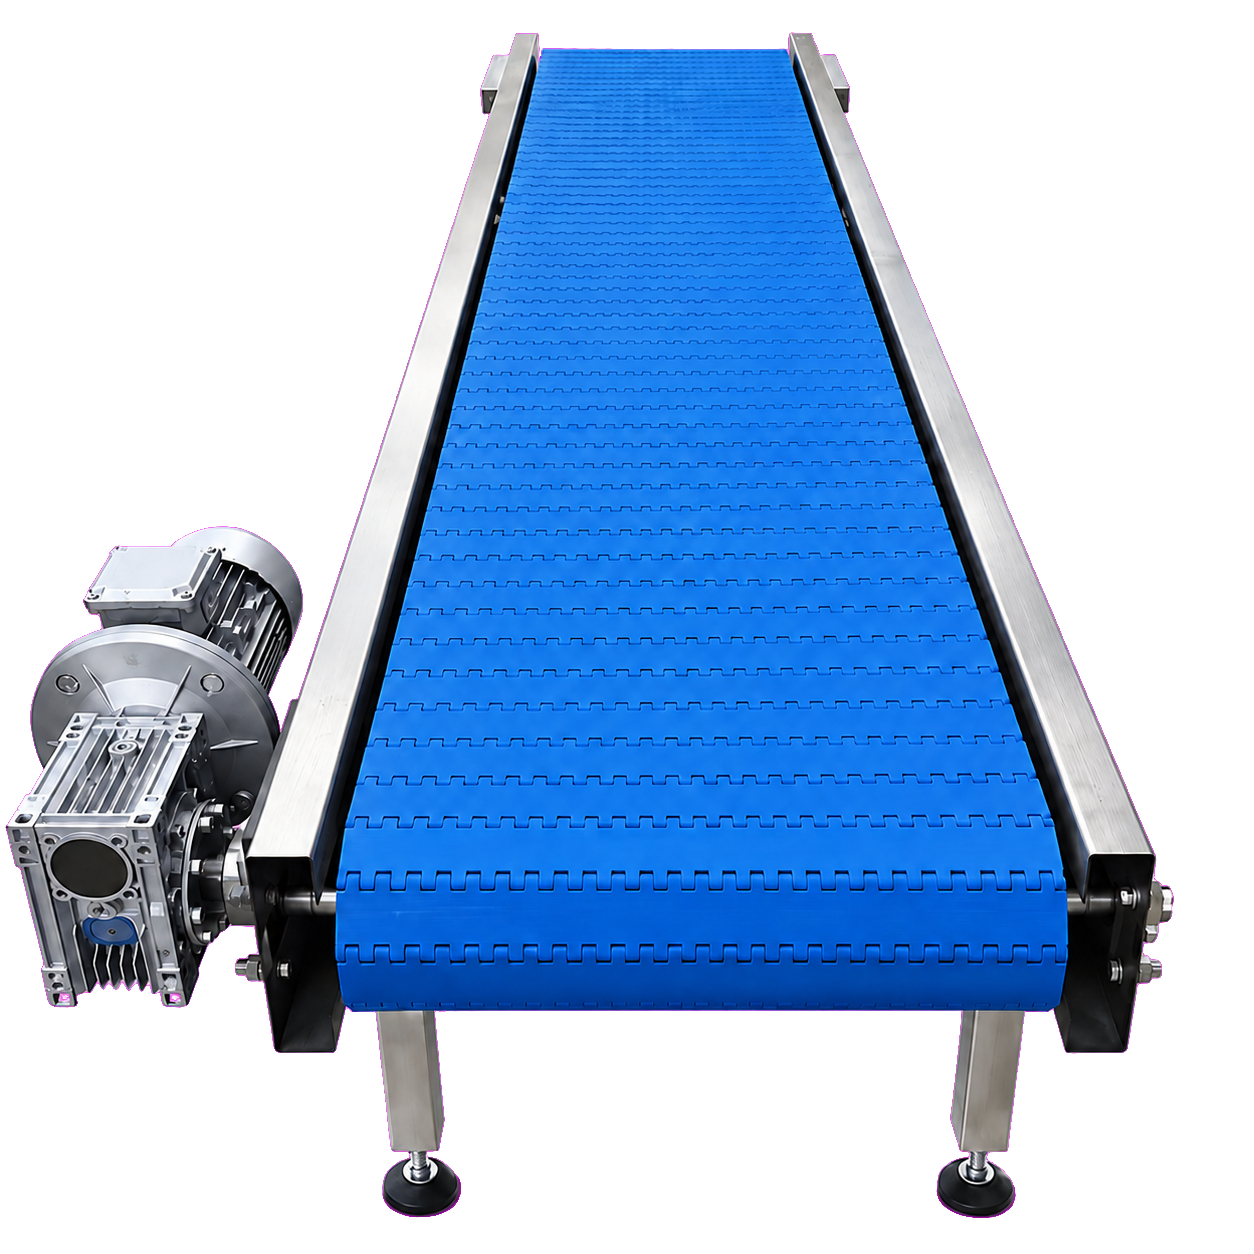
HLS重载输送设备
包含重载皮带式和链板式输送机,分别面向大宗散料与...
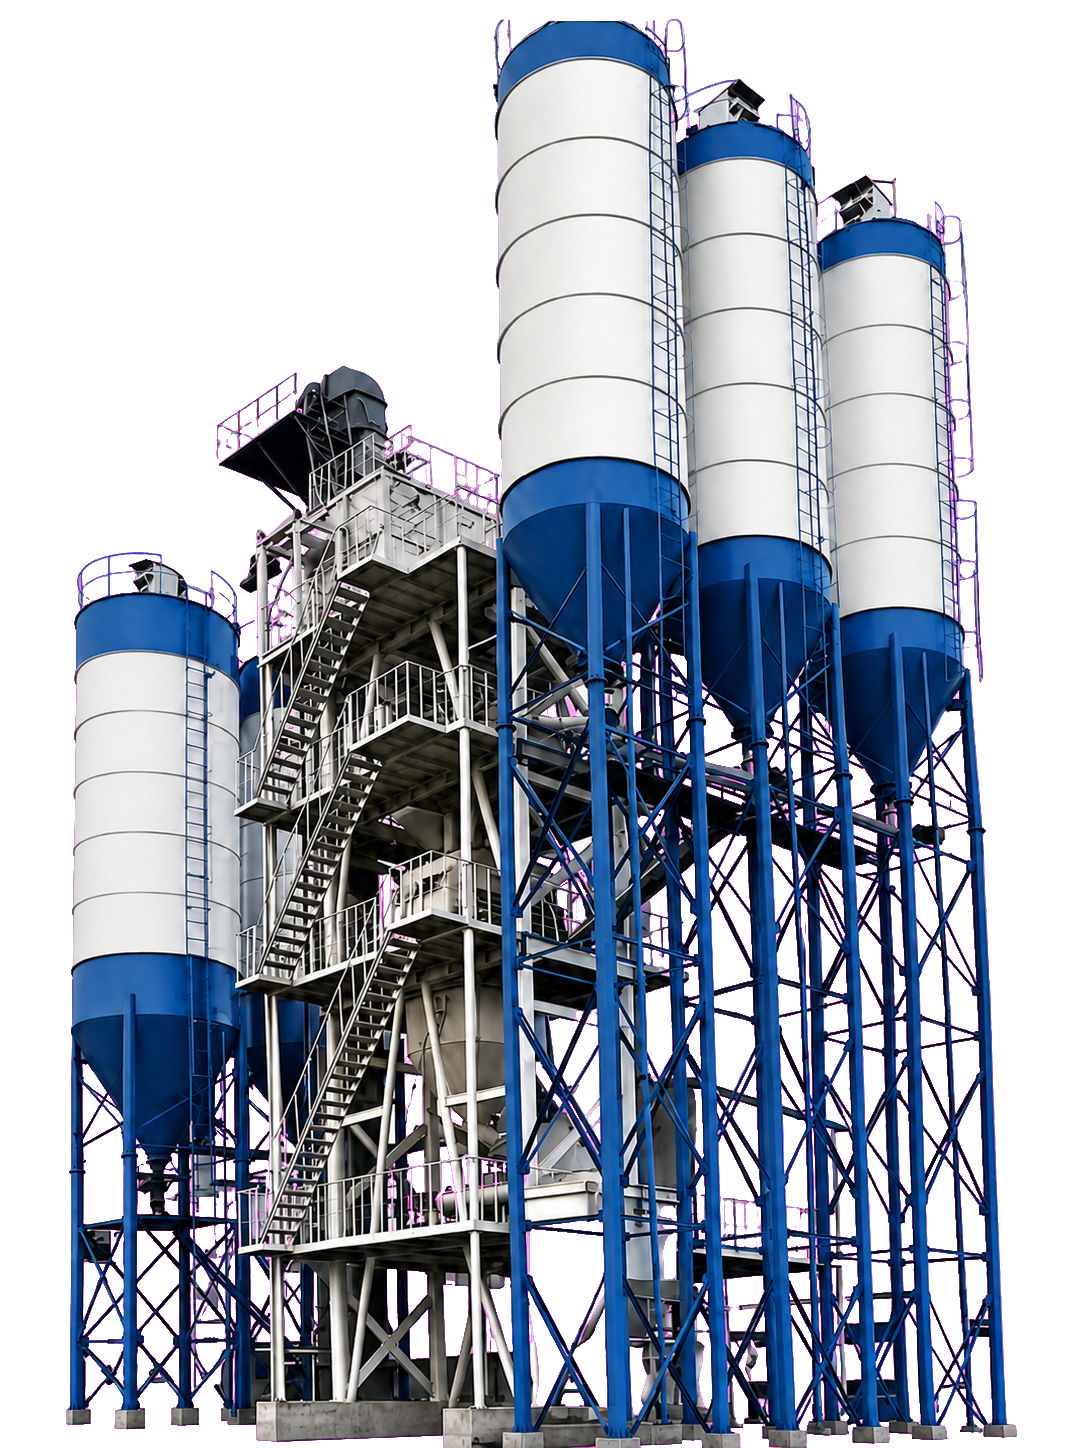
HJ-H4.0-JC干混砂浆集成系统
集原料存储、计量配料、混合、成品储存、定量包装及...


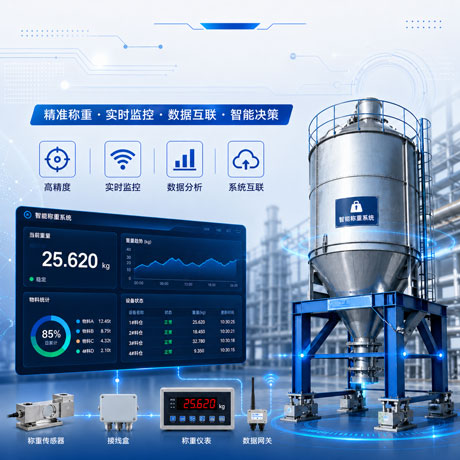 智能称重系统案例
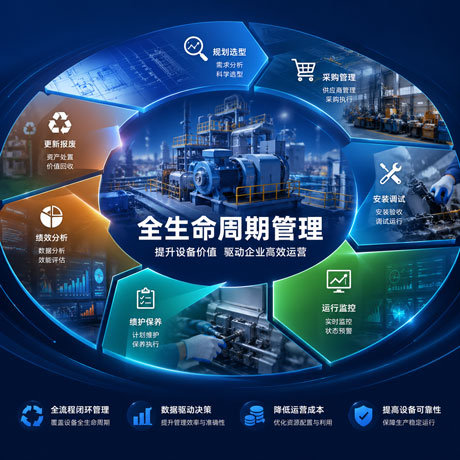 设备全生命周期管理案例
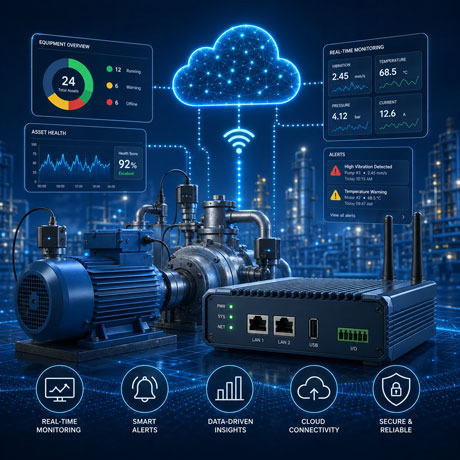 工业数据采集与设备监控案例
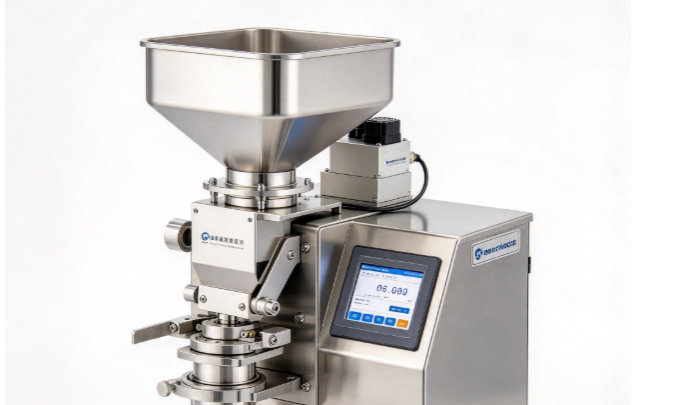 粉体失重秤如何处理架桥、结拱和下料波动问题
 减量秤与失重秤有什么区别?从计量方式到控制逻辑分析
 浆料灌装秤如何提升含固体颗粒物料的灌装稳定性